|
第五屆全國稱重技術研討會論文集
重力式自動裝料秤在冶金行業自動配料系統中的應用
濟南金鐘電子衡器股份有限公司 申穎
[摘要]針對冶金配料過程中遇到的問題,利用PLC,從硬件配置和邏輯控制角度,設計出一種新的配料系統,不僅節約了資金投入,也提高了工作效率。
關鍵詞:PLC 冶金 自動配料
在冶金試驗和生產過程中,經常會遇到多種不同的金屬物料,以較大的配比值和較高的準確度進行配料。如表一為某企業的實際生產流程配料表:
| 配料 |
鐵粉1 |
鐵粉2 |
粗鋁粉 |
中鋁粉 |
細鋁粉 |
鐵合金1 |
鐵合金5 |
鐵合金2 |
鐵合金3 |
鐵合金4 |
鐵合金6 |
生產100份
的配量
單位kg |
750 |
100 |
160 |
25 |
60 |
30 |
9 |
4 |
8 |
1 |
3.3 |
在配料過程中,各種配料重量懸殊較大;因為有下級混料裝置,用戶不關心瞬時配比,只要求配料過程中的計量準確度在0.1%范圍內。
在方案設計中,不能只使用皮帶秤進行動態稱重配料,因為普通皮帶秤的計量精度只有0.25%,為此,必須配置重力式自動裝料秤。常規設計中,每種物料都需要配置一個承載稱重料斗和稱重顯示儀表,不僅浪費資金,也浪費空間和時間,針對上述情況,考慮到每次稱重100份的配量、稱重次數和配料周期,特殊設計了配料系統。
1、系統工藝流程
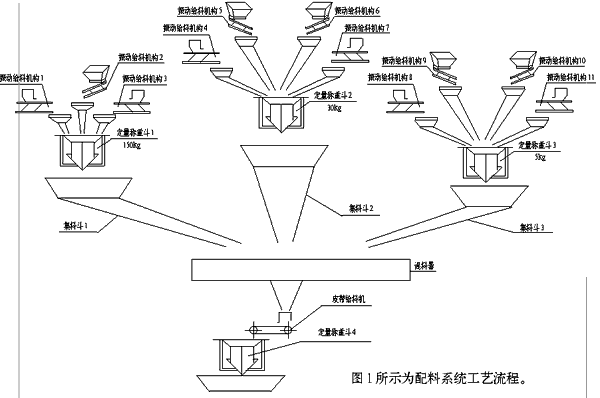
給料設備由1#~11#11臺振動給料機組成,定量稱重料斗有1#~3#,量程分別為150kg、30kg、5kg。
第一組1#~3#振動給料機設置在量程為150kg的1#稱重料斗上方,分別負責向1#料斗輸送鐵粉1、鐵粉2、粗鋁粉;第二組4#~7#給料機設置在量程為30kg的2#稱重料斗上方,分別負責向2#料斗輸送中鋁粉、細鋁粉、鐵合金1、鐵合金5;第三組8#~11#給料機設置在量程為5kg的3#稱重料斗上方,分別負責向3#料斗輸送中鐵合金2、鐵合金3、鐵合金4、鐵合金6。
振動給料機選用電機振動式,電機由變頻器供電,當電機供電頻率變化時,其給料流量隨之變化,從而控制粗細給料。由于給料槽采用非金屬材料,經過特殊處理,因此給料機在工作時不受金屬物料流動的影響。
定量稱重料斗裝有稱重傳感器,將每一次稱重結果送至稱重顯示儀。
集料斗將1#~3#定量稱重料斗卸下的物料收集在混料器中,經過均勻混料的多種成分物料由皮帶給料機送往定量稱重斗4,再根據用戶的要求進行定量。
2.系統電氣控制原理:
系統電氣部分主要由稱重傳感器、稱重顯示儀表、可編程控制器(PLC)、變頻器、工控機和打印機組成。如圖2所示。
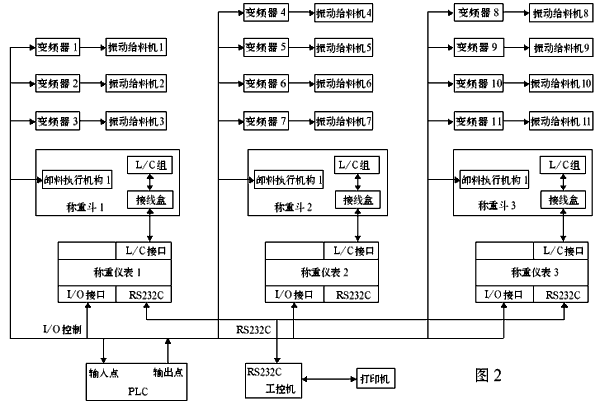
稱重顯示儀表為動態稱重儀表,在動態稱重過程中,接受定量稱重料斗上稱重傳感器的重量信號。當料斗內的物料重量達到各設定值時,輸出I/O定量信號給PLC。PLC采集稱重顯示儀表的定量輸出信號,通過PLC控制每一臺變頻器的輸出頻率,從而控制相應振動給料機的粗細加料量及每一臺稱重料斗的開關料門動作。
工控機通過RS232接口與稱重顯示儀表通訊,將獲得的每臺秤的稱重數據顯示在監控畫面上,用戶可在稱重顯示儀表面板或工控機的操作界面上對配方進行調整。
系統的每一次配料工作過程中,利用PLC強大的邏輯控制功能,使11臺振動給料機按一定邏輯采取順序和同步兩種工作方式,3臺稱重料斗也同時工作,節省了時間和成本。
3、配料過程
每次稱重前,各定量稱重料斗均放空物料,保持空秤靜止狀態,料斗門亦處于關閉狀態。
首先,PLC發出啟動信號給1#、4#、8#振動給料機變頻器,開始分別對1#、2#、3#定量稱重料斗進行定量配料。
3.1 1#稱重料斗的配料過程:
1#定量稱重儀表定量值先設為150kg, PLC對1#變頻器發出啟動和粗加料信號,則1#變頻器控制1#振動給料機對1#定量稱重料斗以較高頻率進行鐵粉1的粗加料,當鐵粉1的重量值接近150kg時,1#稱重儀表發出定量信號給PLC,PLC再通過1#變頻器控制1#振動給料機較低頻率進行細加料,當鐵粉1的重量值達到150kg時,停止加料,秤體靜止后,由PLC控制1#定量稱重料斗的卸料、關料門,這樣,就完成了一次稱重過程。仍保持1#定量稱重料斗定量值為150kg,如上循環五次稱重過程,就完成了鐵粉1的100份用量共750 kg的定量稱重。
然后,PLC將1#定量稱重料斗定量值改為100kg,啟動2#給料機,稱重一次,即完成了鐵粉2的100份用量100 kg的定量稱重。
接著,PLC將1#定量稱重料斗定量值改為160kg,啟動3#給料機,稱重一次,即完成了粗鋁粉的100份用量160 kg的定量稱重。(見表2)
表2
| 工作順序 |
給料機 |
設定值 |
稱重次數 |
合計給料 |
| 1 |
1# |
150kg |
5次 |
750kg |
| 2 |
2# |
100kg |
1次 |
100kg |
| 3 |
3# |
160kg |
1次 |
160kg |
| 合計 |
|
|
7次 |
|
3.2 2#稱重料斗的配料過程見表3
表3
| 工作順序 |
給料機 |
設定值 |
稱重次數 |
合計給料 |
| 1 |
4# |
25kg |
1次 |
25kg |
| 2 |
5# |
30kg |
2次 |
60kg |
| 3 |
6# |
30kg |
1次 |
30kg |
| 4 |
7# |
9kg |
1次 |
9kg |
| 合計 |
|
|
5次 |
|
3.3 3#稱重料斗的配料過程見表4
表4
| 工作順序 |
給料機 |
設定值 |
稱重次數 |
合計給料 |
| 1 |
8# |
4kg |
1次 |
4kg |
| 2 |
9# |
4g |
2次 |
8kg |
| 3 |
10# |
1kg |
1次 |
1kg |
| 4 |
11# |
3.3kg |
1次 |
3.3kg |
| 合計 |
|
|
5次 |
|
 當三臺稱重料斗都完成各自100份用量的定量稱重后,系統也就完成了一次完整的配料過程。在這一過程中,1#定量稱重料斗負責加料3種,共稱重7次;2#定量稱重料斗負責加料4種,共稱重5次;3#定量稱重料斗負責加料4種,共稱重5次。各稱重料斗在某次配料過程中的稱重次數大體相當,都不會有太多的待機時間,較合理地利用了時間和資源。
 4、PLC的電氣連接和軟件編制
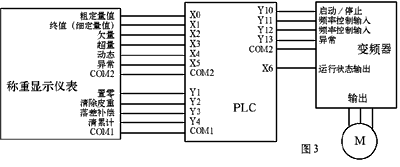
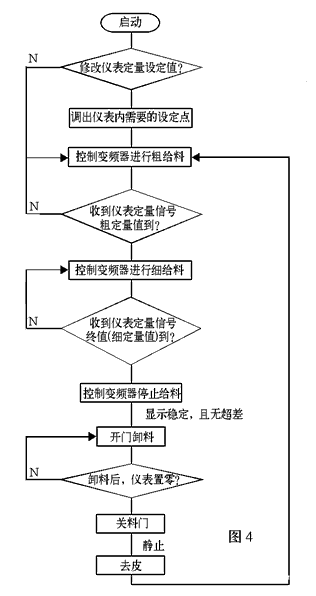
以一套振動給料機的控制回路為例,PLC與二次儀表和變頻器的接線如圖3所示,某次配料工作過程PLC控制的一臺稱重料斗的程序流程如圖4所示。
為確保系統運行的可靠性,下級皮帶輸送機的運行信號和集料器的已卸料信號應作為啟動下一次配料的聯鎖信號;當某一臺振動給料機或稱重料斗因為意外故障停機時,PLC立即停止其余配料的給料,以便于檢修,防止出現廢料。
5、結束語
采用重力式自動裝料秤組成配料系統的應用, 解決了在冶金試驗和生產過程中,遇到的較大配比值、較高準確度與資金投入的矛盾,縮短了配料時間,提高了工作效率,增加了系統運行的可靠性,收效顯著,值得推廣。
<全文完>
|